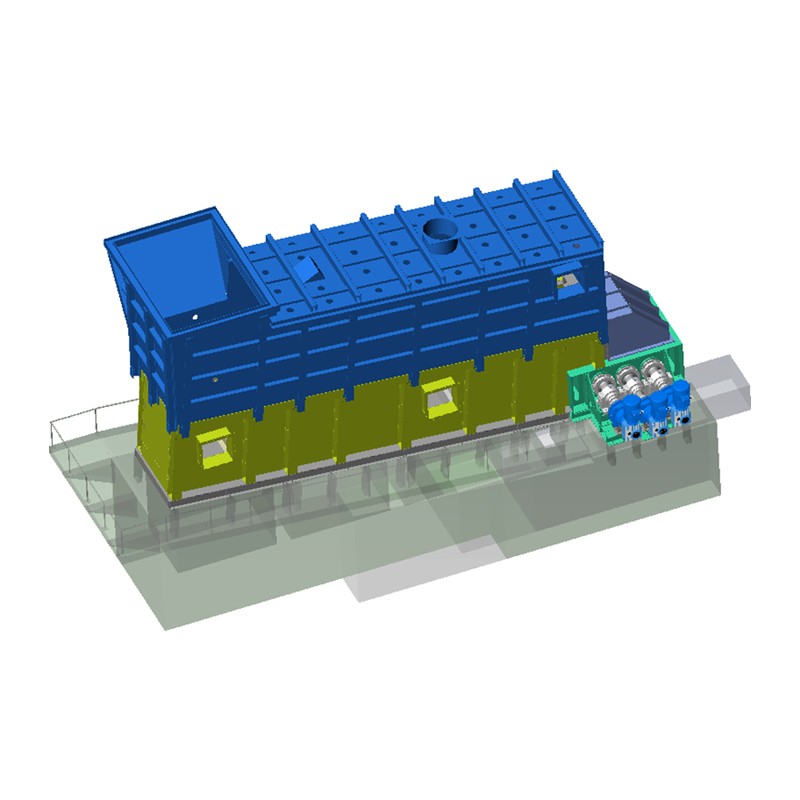

A penyejuk parut ialah peralatan kritikal dalam pembuatan simen yang menyejukkan klinker dengan cepat yang dilepaskan daripada tanur berputar — daripada suhu yang melebihi 1,400°C ke bawah 100°C — sambil memulihkan tenaga haba untuk memanaskan udara pembakaran secara serentak. Tanpa penyejuk parut yang cekap, kualiti klinker merosot, penggunaan bahan api meningkat, dan peralatan pengendalian hiliran mengalami kehausan yang dipercepatkan.
Penyejuk parut moden pulih sehingga 75% daripada kandungan haba dalam klinker panas dan kembalikannya ke sistem tanur sebagai udara sekunder dan tertier, secara langsung mengurangkan penggunaan haba tentu sebanyak 80–120 kcal/kg klinker. Ini menjadikan parut lebih sejuk sebagai salah satu komponen berimpak tertinggi dalam keseluruhan barisan pengeluaran simen dari segi kualiti dan kecekapan tenaga.
Penyejuk parut diletakkan serta-merta pada hujung pelepasan tanur berputar. Apabila nodul klinker merah panas keluar dari tanur pada suhu 1,350–1,450°C, ia jatuh ke atas jeriji berlubang bergerak yang melaluinya sejumlah besar udara ambien dipaksa ke atas oleh kipas tekanan tinggi yang diletakkan di bawah setiap petak parut.
Penyejuk berfungsi tiga fungsi serentak dalam proses pengeluaran simen:
Udara panas yang diperolehi daripada penyejuk disalurkan dalam dua aliran: udara sekunder memasuki penunu tanur berputar secara langsung (biasanya 900–1,050°C), manakala udara tertier disalurkan ke calciner dalam sistem prapemanas 5 peringkat atau 6 peringkat (biasanya 850–950°C). Sebarang udara panas yang berlebihan yang tidak boleh digunakan secara produktif dibuang melalui timbunan ekzos yang lebih sejuk, selalunya selepas melalui dandang pemulihan haba sisa untuk penjanaan kuasa.
Memahami operasi penyejuk parut dalam turutan membantu menjelaskan mengapa butiran reka bentuk sangat penting kepada hasil prestasi.
Pengurusan aliran udara di bawah jeriji adalah kritikal. Penyejuk parut moden menggunakan kipas petak yang dikawal secara individu dengan pemacu frekuensi boleh ubah (VFD) dan penderia tekanan untuk mengoptimumkan pengedaran udara merentasi dasar klinker, menghalang "sungai merah" — saluran klinker yang tidak cukup sejuk yang memintas sentuhan udara yang betul.
Teknologi penyejuk parut telah berkembang melalui beberapa generasi yang berbeza, masing-masing menangani batasan khusus pendahulunya. Klasifikasi penjanaan digunakan secara meluas dalam industri simen untuk menerangkan tahap teknologi sesuatu pemasangan.
Penyejuk parut terawal menggunakan parut salingan kelajuan tunggal dengan pengedaran udara tetap. Kecekapan pemulihan haba adalah rendah — biasanya 55–62% — dan peralatan mengalami kehausan teruk akibat klinker jatuh melalui celah parut (dipanggil "pembentukan manusia salji" di salur masuk dan "sungai merah" pada pelepasan yang lebih sejuk). Unit-unit ini memerlukan hentian penyelenggaraan yang kerap.
Reka bentuk generasi kedua memperkenalkan berbilang petak udara dikawal secara bebas di bawah jeriji. Kawalan volum udara berubah-ubah meningkatkan pemulihan haba kepada 65–70% . Walau bagaimanapun, haus mekanikal plat parut kekal sebagai kos operasi yang ketara, dan klinker "jatuh-melalui" terus menjadi masalah.
Inovasi utama penyejuk generasi ketiga ialah pemisahan zon masuk daripada jeriji bergerak. Bahagian salur masuk statik tetap dengan ruang pengudaraan menghalang klinker daripada cerucuk tidak sekata dan menghilangkan haus mekanikal dalam zon suhu tertinggi. Kecekapan pemulihan haba dipertingkatkan kepada 70–75% . Contohnya termasuk FLSmidth Cross-Bar Cooler dan thyssenkrupp Polytrack.
Generasi terbaharu menghapuskan plat parut salingan tradisional sepenuhnya memihak kepada sistem pengangkutan berasaskan roller (seperti KHD Pyrofloor atau FLSmidth SF Cross-Bar Cooler). Klinker diangkut dengan penggelek dan bukannya gelongsor plat ke plat, secara mendadak mengurangkan haus dan penyelenggaraan. Sistem ini mencapai kecekapan pemulihan haba melebihi 75–78% dan penggunaan udara penyejukan khusus di bawah klinker 1.8 Nm³/kg.
Menilai prestasi penyejuk parut memerlukan penjejakan beberapa parameter yang saling bergantung. Jadual di bawah menunjukkan julat penanda aras biasa untuk penyejuk parut moden yang beroperasi dengan baik:
| Parameter | Julat Biasa | Sasaran Terbaik dalam Kelas |
|---|---|---|
| Suhu masuk klinker | 1,350–1,450°C | — |
| Suhu keluaran klinker | 65–150°C | <65°C (ambien 65°C) |
| Kecekapan pemulihan haba | 68–75% | >75% |
| Isipadu udara penyejukan khusus | Klinker 1.8–2.5 Nm³/kg | Klinker <1.8 Nm³/kg |
| Suhu udara sekunder | 900–1,050°C | >1,000°C |
| Suhu udara tertier | 850–950°C | >900°C |
| Penggunaan haba khusus dijimatkan | 80–120 kcal/kg klinker | — |
| Pemuatan parut (penghasilan khusus) | 35–45 t/d/m² | Sehingga 50 t/d/m² |
| Penggunaan kuasa kipas | Klinker 3.5–6 kWj/t | Klinker <4 kWj/t |
Setiap komponen dalam sistem penyejuk parut memainkan peranan yang ditentukan. Memahami fungsi setiap bahagian adalah penting untuk perancangan penyelenggaraan dan penyelesaian masalah.
Plat parut ialah komponen aloi tuang berlubang atau berlubang yang membentuk permukaan galas klinker. Ia mesti menahan suhu sehingga 1,200°C di salur masuk, lelasan mekanikal berterusan daripada klinker yang bergerak, dan tekanan kitaran haba. Plat parut moden diperbuat daripada keluli aloi tahan haba (biasanya mengandungi kromium, nikel, dan molibdenum) dan direka bentuk untuk penggantian individu tanpa penutupan parut penuh. Kehausan plat parut adalah kos penyelenggaraan tunggal terbesar dalam operasi yang lebih sejuk , selalunya menyumbang 40–60% daripada jumlah perbelanjaan penyelenggaraan yang lebih sejuk.
Di bawah jeriji, perumah dibahagikan kepada berbilang petak udara — biasanya 8 hingga 16 bahagian bergantung pada saiz yang lebih sejuk. Setiap petak mempunyai kipas emparan khusus, peredam, dan titik pengukuran tekanan. Pemacu frekuensi boleh ubah pada setiap motor kipas membenarkan kawalan aliran udara yang tepat dipadankan dengan kedalaman katil klinker dan profil suhu yang dikesan oleh termokopel. Sistem moden menggunakan gelung kawalan proses automatik untuk melaraskan kelajuan kipas secara berterusan.
Parut salingan digerakkan oleh silinder hidraulik atau pemacu elektromekanikal. Kekerapan dan panjang strok boleh laras untuk mengawal kedalaman katil klinker dan masa kediaman. Dalam penyejuk jenis CrossBar dan roller moden, pemacu baris individu membenarkan setiap bahagian parut bergerak pada kelajuan yang berbeza, membolehkan pengedaran klinker yang dioptimumkan tanpa kesan runtuhan salji yang dilihat dalam reka bentuk pemacu seragam yang lebih lama.
Diletakkan pada nyahcas yang lebih sejuk, penghancur klinker mengurangkan nodul bersaiz besar dan menggumpal kepada di bawah 25 mm untuk pengendalian yang selamat oleh penghantar hiliran. Dua jenis utama ialah penghancur penggelek (diutamakan untuk penjanaan habuk rendah dan jurang boleh laras) dan penghancur tukul (daya tahan yang lebih tinggi tetapi lebih haus dan habuk). Penghancur penggelek sebahagian besarnya telah menggantikan jenis tukul dalam pemasangan baharu kerana keperluan penyelenggaraan yang lebih rendah.
Dinding yang lebih sejuk, terutamanya di zon panas (8–12 meter pertama), dilapisi dengan batu bata refraktori alumina tinggi atau silikon karbida untuk melindungi cangkerang keluli daripada haba sinaran dan hakisan gas panas. Hidung lembu — rak tahan api yang memisahkan zon nyalaan tanur daripada salur masuk yang lebih sejuk — ialah titik haus kritikal yang memerlukan pemeriksaan setiap penutupan utama.
Masalah pengendalian dalam penyejuk parut mengikut corak yang boleh dikenali. Diagnosis awal dan tindakan pembetulan yang disasarkan adalah kunci untuk meminimumkan kerugian pengeluaran dan kerosakan peralatan.
Pembentukan manusia salji berlaku apabila klinker cecair atau separa cecair terkumpul dan memejal pada bahagian salur masuk yang lebih sejuk, membentuk jisim besar tidak teratur yang menyekat pelepasan tanur dan aliran udara. Ia biasanya disebabkan oleh klinker cecair yang berlebihan (kandungan fasa cecair yang tinggi melebihi 28%), kejatuhan salutan tanur, atau kadar nyahcas klinker yang rendah. Penyelesaian melibatkan pelarasan komposisi campuran mentah (mengurangkan Fe₂O₃ dan Al₂O₃), mengoptimumkan operasi tanur untuk mengelakkan lapisan salutan runtuh, dan menggunakan meriam air atau tukul pneumatik untuk memecahkan mendapan terkumpul.
Sungai merah ialah saluran klinker bercahaya yang tidak cukup sejuk dan bercahaya yang memintas aliran udara biasa dan mencapai pelepasan sejuk pada suhu melebihi 400–600°C. Mereka merosakkan peralatan hiliran dan menunjukkan pengedaran udara yang lemah. Puncanya termasuk kedalaman katil klinker yang tidak sekata, plat parut yang rosak atau tersumbat, atau petak udara kurang tekanan. Pembaikan melibatkan mengimbangi semula isipadu udara petak, menggantikan plat parut yang rosak dan menambah baik pengedaran klinker di salur masuk.
Zarah klinker halus yang jatuh melalui lubang parut plat terkumpul di dalam petak undergrate, mengurangkan kecekapan kipas dan mewujudkan bahaya kebakaran. Dalam kes yang teruk, penumpukan klinker yang terkurang boleh menyekat aliran udara sepenuhnya ke satu atau lebih petak , menyebabkan terlalu panas setempat. Pembersihan berkala corong undergrate, geometri perforasi plat parut yang dioptimumkan, dan mengekalkan kedalaman dasar yang sesuai mengurangkan kadar jatuh.
Kehausan plat parut yang berlebihan selalunya disebabkan oleh klinker halus yang melelas, suhu salur masuk yang tinggi, atau kelajuan parut yang tidak betul (terlalu lambat menyebabkan dasar dalam dan beban haba yang tinggi; terlalu cepat menyebabkan katil nipis dan kesan langsung klinker ke plat). Menggunakan plat aloi lebih tinggi dalam zon masuk, memantau kadar haus melalui pemeriksaan berjadual, dan mengekalkan kedalaman katil optimum 400–600 mm semuanya memanjangkan hayat plat.
Jika lebih banyak udara ditiup melalui klinker daripada yang boleh dipulihkan secara berguna sebagai udara sekunder atau tertier, lebihan itu akan mengalir ke atmosfera pada suhu tinggi - biasanya melebihi 250°C - mewakili kehilangan haba langsung dan kebimbangan perlindungan beg penapis. Penyelesaiannya melibatkan pemasangan dandang pemulihan haba sisa (WHR) pada bolong penyejuk untuk menjana elektrik, atau mengurangkan jumlah isipadu udara penyejuk sambil meningkatkan kecekapan pengedaran udara.
Penyejuk parut bukanlah satu-satunya teknologi penyejukan klinker, walaupun ia setakat ini merupakan reka bentuk yang dominan dalam loji simen moden. Memahami alternatif menjelaskan mengapa penyejuk parut menjadi standard industri.
| Ciri | Penyejuk Parut | Penyejuk Rotary | Penyejuk Planet |
|---|---|---|---|
| Kecekapan pemulihan haba | 70–78% | 55–65% | 60–68% |
| Suhu keluaran klinker | <100°C | 150–250°C | 100–200°C |
| Kapasiti klinker | Sehingga 12,000 t/d | Sehingga 3,000 t/d | Sehingga 3,500 t/d |
| Pengekstrakan udara tertier | Mudah disepadukan | Sukar | Tidak mungkin |
| Kerumitan penyelenggaraan | Sederhana–Tinggi | Rendah–Sederhana | Sederhana |
| Kesesuaian untuk penjanaan kuasa WHR | Cemerlang | miskin | Terhad |
| Penggunaan industri (kilang baharu) | Dominan (>95%) | Jarang (warisan sahaja) | Jarang (warisan sahaja) |
Penyejuk berputar dan penyejuk planet menguasai loji simen yang dibina sebelum tahun 1980 tetapi tidak lagi dipasang di loji baharu. Ketidakupayaan mereka untuk menyokong salur udara tertier untuk sistem prakalsiner — yang merupakan standard dalam semua tanur besar moden — dan pemulihan haba yang lebih rendah menjadikan mereka lebih rendah dari segi ekonomi. Kebanyakan loji dengan penyejuk berputar atau planet telah dinaik taraf kepada penyejuk parut sebagai sebahagian daripada projek pemodenan kapasiti dan kecekapan.
Untuk loji yang mengendalikan penyejuk generasi lama atau sistem berprestasi rendah, peningkatan yang disasarkan boleh memberikan pulangan yang besar. Langkah pengoptimuman yang paling berkesan, yang disenaraikan mengikut pulangan pelaburan biasa, termasuk:
Menggantikan pemacu kipas berkelajuan tetap dengan motor dikawal VFD dan memasang kawalan petak berasaskan tekanan automatik biasanya meningkatkan pemulihan haba dengan 3–5 mata peratusan dan mengurangkan kuasa kipas tertentu sebanyak 15–25% dengan pelaburan modal yang minimum. Ini adalah peningkatan ROI tertinggi yang tersedia untuk kebanyakan tumbuhan.
Menggantikan salur masuk salingan konvensional dengan salur masuk pengudaraan statik (seperti FLSmidth's Static Inlet atau sistem Pendulum Flap thyssenkrupp) menghilangkan zon haus tertinggi dalam penyejuk. Tumbuhan yang telah menjalankan laporan pengubahsuaian ini Pengurangan 40–60% dalam masa henti penyelenggaraan salur masuk dan pengagihan klinker yang lebih baik merentasi lebar parut.
Memasang dandang pemulihan haba sisa pada aliran gas bolong yang lebih sejuk membolehkan tenaga haba berlebihan menjana elektrik. Loji simen 5,000 t/d biasa boleh pulih 8–15 MW kuasa elektrik daripada gabungan gas ekzos yang lebih sejuk dan prapemanas, mengimbangi 25–35% daripada permintaan elektrik loji. Tempoh bayaran balik untuk projek WHR berkisar antara 3 hingga 6 tahun bergantung pada harga elektrik tempatan.
Menaik taraf plat parut dalam 3–4 baris pertama daripada besi tuang tahan haba standard kepada gred aloi lebih tinggi (cth., 25Cr–12Ni atau varian bersalut silikon karbida) memanjangkan hayat plat daripada 6–12 bulan biasa kepada 18–36 bulan dalam keadaan perkhidmatan yang sama. Walaupun plat berharga 2–3x lebih seunit, pengurangan kekerapan penggantian dan buruh penyelenggaraan yang berkaitan mengurangkan jumlah kos.
Kadar penyejukan yang dicapai oleh penyejuk parut secara langsung mempengaruhi komposisi mineralogi - dan oleh itu kekuatan dan ciri tetapan - simen siap. Ini adalah salah satu aspek prestasi yang lebih sejuk yang paling penting tetapi sering kurang dihargai.
Klinker mengandungi empat fasa utama: alit (C₃S), belite (C₂S), aluminat (C₃A), dan ferit (C₄AF). Pelindapkejutan pantas dari 1,400°C melalui julat 1,250–1,100°C adalah kritikal kerana:
Oleh itu, penyejuk parut yang menghantar klinker secara konsisten pada suhu di bawah 100°C dengan pelindapkejutan awal yang cepat dalam zon pemulihan bukan sekadar peranti penjimatan tenaga — ia adalah penentu langsung kualiti produk dan kecekapan pengisaran.



 OEM/ODM Pengeluar Pembakaran & Peralatan Terma Berprestasi Tinggi